


Reptes de qualitat a la cadena de subministrament de dispositius mèdics: una perspectiva des del tub 316LVM
Oct 19, 2026
Deixa un missatge
Per què els components de tubs mèdics aparentment simples són realment més complexos?
Pot semblar que els tubs mèdics de petit diàmetre són només un component metàl·lic senzill, però el seu paper en els dispositius mèdics exigeix extremadament la precisió dimensional, la qualitat de la superfície, les propietats mecàniques i la consistència de fabricació.
En aplicacions que involucren components semblants a agulles o tubs mèdics de precisió, qualsevol variació en el diàmetre exterior, el gruix de la paret, la rectitud o l'estat de la superfície pot afectar el processament, el muntatge i el rendiment del producte posteriors. Per tant, aquestes característiques s'han de tenir en compte al llarg de tot el procés de fabricació, no només avaluades en l'etapa d'inspecció final.
Tota la indústria dels dispositius mèdics també posa cada cop més èmfasi en la documentació dels sistemes de qualitat i la supervisió dels proveïdors. Als Estats Units, el Reglament del sistema de gestió de la qualitat (QMSR) de la FDA, que va entrar en vigor el 2 de febrer de 2026, incorpora la norma ISO 13485:2016 al seu marc de gestió de la qualitat dels dispositius mèdics fent-hi referència.
Aquesta iniciativa reguladora planteja una qüestió de preocupació universal pel que fa a la cadena de subministrament més àmplia: com poden els fabricants assegurar-se que els components metàl·lics crítics compleixin de manera coherent amb els seus requisits establerts, des de la selecció de matèries primeres fins a la producció final?

Control dimensional més estricte
Requisits de qualitat de superfície més alts
Propietats i consistència dels materials
Traçabilitat i documentació
316LVM ASTM F2257: establiment dels requisits per a tubs de petit diàmetre
ASTM F2257-22 especifica els requisits per a tubs d'acer inoxidable de petit diàmetre (UNS S31673) d'acer inoxidable 18Cr-14Ni-2.5Mo forjats sense costures o soldats i estirats destinats a aplicacions d'implants quirúrgics.
L'especificació s'aplica a tubs de longitud recta acabats en fred amb un diàmetre exterior nominal de 3 mm o menys i un gruix nominal de paret de 0,5 mm o menys. Aborda les propietats del material, les toleràncies dimensionals, l'acabat superficial, els mètodes de fabricació i els requisits d'inspecció.
Per als compradors, la norma proporciona una base tècnica per avaluar si un tub subministrat compleix els requisits especificats. Tanmateix, el compliment d'una especificació de material no estableix, per si sol, la seguretat o el rendiment d'un dispositiu mèdic acabat.
Àmbit bàsic d'ASTM F2257-22
| Grau del material | UNS S31673 |
| Tipus de material | Acer inoxidable 18Cr-14Ni-2.5Mo |
| Formulari del producte | Tub sense soldadura o tub soldat i estirat |
| Formulari de lliurament | Tub recte treballat en fred |
| Diàmetre exterior nominal | Menor o igual a 3 mm |
| Gruix nominal de paret | Inferior o igual a 0,5 mm |
| Normes de materials rellevants | Tub sense soldadura: ASTM F138; Tub soldat i estirat: ASTM F139 |
ASTM F2257 no només especifica la composició del material, sinó que també estableix els requisits tècnics corresponents per a les formes específiques de productes de tubs de petit diàmetre. Per això, és essencial verificar l'estàndard del material, les dimensions del tub i el procés de fabricació durant l'adquisició.
Nota: el diàmetre exterior i el gruix de la paret de la taula representen el límit superior d'aplicabilitat de la norma i no impliquen que es puguin fabricar totes les combinacions de mides, ni que totes les xeringues mèdiques siguin adequades per a aquesta norma.
Propietats mecàniques dels tubs 316LVM segons ASTM F2257-22
| Condició de lliurament | Interval de gruix de paret (mm) | Resistència a la tracció mínima (MPa) | Resistència de rendiment mínima (MPa) | Elongació mínima (%) |
| Estat recuit | 0,20–0,46 (inclosos) | 490 | 190 | 40 |
| Estat recuit | 0.05–<0.20 | 550 | 207 | 35 |
| Estat recuit | <0.05 | 586 | 241 | 20 |
| Estat de treball en fred | 0,20–0,46 (inclosos) | 860 | 690 | 10 |
| Estat de treball en fred | 0.05–<0.20 | 860 | 690 | 8 |
| Estat de treball en fred | <0.05 | 860 | 690 | 4 |
Aquesta taula mostra que:
① L'estat de lliurament afecta els requisits de propietat mecànica.
La resistència a la tracció i el límit elàstic mínims de l'estat de treball en fred són superiors als de l'estat de recuit, però el requisit d'allargament mínim és inferior. Això reflecteix la necessitat d'equilibrar la força i la plasticitat juntament amb els requisits del producte.
② Un gruix de paret més prim pot complicar les proves i el control de fabricació.
Per a canonades de paret extremadament primes, la mesura dimensional, la preparació de mostres i la verificació de propietats mecàniques poden tenir dificultats més pràctiques.
③ La resistència a la tracció sola no es pot comparar.
Per als compradors, la resistència a la tracció, la resistència a la fluència i l'allargament s'han d'avaluar juntament amb el disseny del producte, els requisits de processament posteriors i les condicions de lliurament especificades. Simplement perseguir una major resistència no vol dir necessàriament que el material sigui més adequat per a totes les aplicacions.
ASTM F2257-22 Desviacions permeses per al diàmetre exterior o interior
| Diàmetre nominal interior o exterior | Desviació nominal admissible |
| < 1.5 mm | ±0.013 mm |
| 1,5-3,2 mm (inclosos) | ±0,025 mm |
Els tubs mèdics de petit diàmetre requereixen un estricte control dimensional. Segons ASTM F2257-22, les desviacions permeses en el diàmetre exterior o interior depenen del rang dimensional nominal. Aquests requisits destaquen el paper crític de la inspecció dimensional i un procés de fabricació estable en l'adquisició de tubs de precisió.
Nota important:Els rangs dimensionals de la taula són les toleràncies enumerades a la norma original i no s'han d'interpretar com a toleràncies incondicionals aplicables a totes les dimensions, gruixos de paret i combinacions de productes. Durant la contractació, encara s'hauria de verificar el text complet de la norma, els requisits de dibuix i els acords entre les parts.
Els requisits numèrics de l'ASTM F2257 indiquen que l'avaluació de catèters mèdics de petit diàmetre ha de tenir en compte múltiples factors interrelacionats, inclosa la precisió dimensional, les propietats mecàniques, l'estat de la superfície i el procés de fabricació.
Tot i que complir aquests requisits és important, la qualitat constant també depèn dels mètodes utilitzats per a la producció de catèters, la inspecció, el manteniment de registres i el control de lot a lot.
Per tant, el repte no només consisteix a avaluar si els materials compleixen els requisits especificats, sinó també a avaluar si el proveïdor pot demostrar capacitats de producció estables i proporcionar la documentació necessària per a un control de qualitat efectiu.
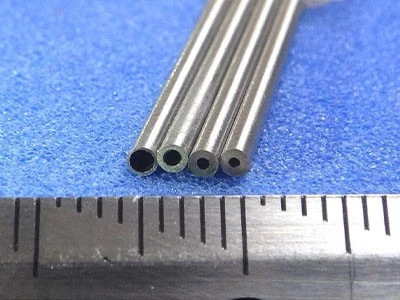
Des del mecanitzat de precisió fins a la selecció de proveïdors
Per als tubs 316LVM utilitzats en aplicacions mèdiques, complir les especificacions del material és només el primer pas. Els processos de fabricació també tenen un paper crític a l'hora d'aconseguir una precisió dimensional, propietats mecàniques consistents i una qualitat superficial fiable.

Dibuix de tubs de precisió i control dimensional
El dibuix del tub és un procés clau per controlar el diàmetre exterior, el diàmetre interior, el gruix de la paret i la rectitud del tub 316LVM. Aquestes dimensions afecten directament la manera com el tub s'adapta i funciona dins dels dispositius mèdics. Durant la producció, les eines de dibuix, els paràmetres de processament i les inspeccions dimensionals s'han de controlar acuradament per mantenir la coherència.
Es poden utilitzar tant tubs sense soldadura com soldats i estirats quan ho permeti l'especificació aplicable. La ruta de fabricació adequada depèn dels requisits del producte, mentre que el control i la inspecció del procés són essencials per verificar la qualitat del tub.
Tractament tèrmic i qualitat superficial
El treball en fred pot augmentar la resistència del tub 316LVM, però també pot reduir la ductilitat. El saldo requerit depèn de les condicions de lliurament especificades i de l'aplicació prevista. Per tant, el tractament tèrmic, quan sigui necessari, s'ha de seleccionar d'acord amb les especificacions aplicables i els requisits del producte.
La qualitat de la superfície és igualment important. Les ratllades, les rebaves i els contaminants incrustats poden afectar el processament posterior o el rendiment del component acabat. La inspecció de la superfície, la neteja i l'embalatge protector adequats ajuden a reduir el risc de danys i contaminació durant la manipulació i el transport.
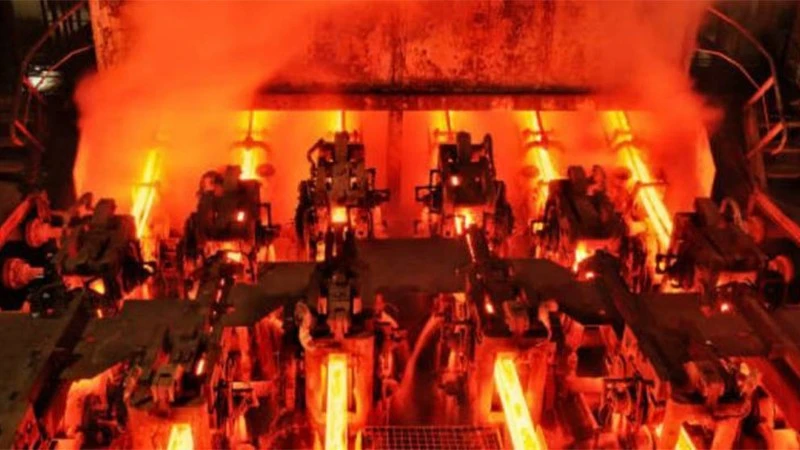
Inspecció i traçabilitat
La fabricació de precisió ha de ser recolzada per una inspecció de qualitat fiable. Depenent de l'especificació del producte, les inspeccions poden cobrir el diàmetre exterior, el diàmetre interior, el gruix de la paret, la rectitud, l'estat de la superfície i les propietats mecàniques.
La traçabilitat és una altra consideració important per a l'adquisició de material mèdic. Els números de calor, la identificació de lots, els registres d'inspecció i els certificats de material ajuden els compradors a verificar la conformitat del producte i a traçar els tubs subministrats fins als seus registres de producció.
En última instància, la qualitat del tub 316LVM depèn de més que la seva composició química. El processament controlat, la precisió dimensional, la integritat de la superfície i la inspecció documentada contribueixen a una qualitat constant del producte i a una fabricació posterior fiable.
Escollir un proveïdor de tubs 316LVM fiable
Per als fabricants de dispositius mèdics, seleccionar un proveïdor de tubs 316LVM és més que comparar preus. El compliment del material, la coherència dimensional, la traçabilitat i el lliurament fiable són factors crítics per construir una cadena de subministrament estable.
① Verifiqueu les normes i la documentació del material
El comprador ha de verificar que el tub subministrat s'ajusta a les especificacions del material aplicables i als requisits del producte acordats. Els informes de proves de materials, la composició química, les propietats mecàniques i la traçabilitat del forn són elements importants a revisar. El compliment de l'ASTM F2257 s'ha de verificar en funció de la gamma de productes reals i dels requisits d'adquisició.
② Avaluar les capacitats de fabricació i inspecció
Un proveïdor fiable hauria de ser capaç d'explicar els seus processos de fabricació, procediments de control dimensional, mètodes d'inspecció i requisits de qualitat de superfície. El comprador també ha de verificar que el proveïdor pot complir de manera coherent amb els requisits de diàmetre extern, diàmetre intern, gruix de paret, condicions de lliurament i tolerància requerits.
③ Considereu la fiabilitat del subministrament a llarg termini
Per a aplicacions mèdiques, la coherència en la qualitat entre els diferents lots de producció és especialment important. La comunicació tècnica clara, la documentació completa, l'embalatge adequat i els cicles de lliurament fiables ajuden a reduir el risc d'adquisició i donen suport a la planificació de la producció.
Lork subministra una àmplia gamma d'aliatges de precisió i productes d'acer inoxidable, com ara tubs, barres, plaques, tires i cables. Treballem amb els nostres clients per aclarir les especificacions dels materials, dimensions, condicions de lliurament i requisits d'inspecció, ajudant-los a trobar solucions de materials adequades per a les seves aplicacions.
Seleccionar els materials i els proveïdors adequats des del principi ajuda els fabricants a millorar la coherència de la producció, reduir els riscos de qualitat i construir una cadena de subministrament més fiable.
Click the image below or the white underline to jump to the product link and view details.


Grup Lork
Departament d'operacions de màrqueting
Correu electrònic:layla@lorkgroup.com
WhatsApp:+86 199 3707 5488
Enviar la consulta